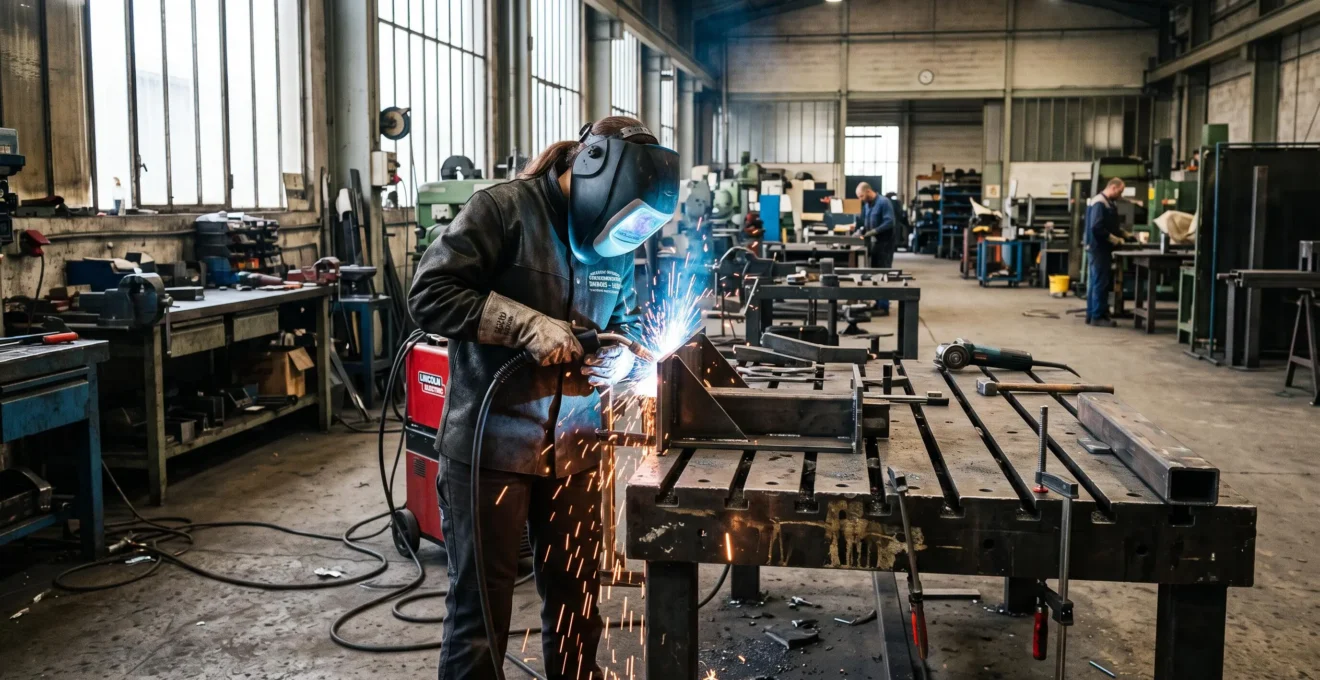
Dans un atelier de métallerie ou de mécano-soudure, la précision d’un assemblage se joue autant sur la machine que sur le plan de travail. Une table mal dimensionnée, un bridage approximatif ou un plateau légèrement voilé suffisent à compromettre une soudure droite et répétable. Le choix de l’équipement conditionne donc à la fois la qualité des ouvrages, la productivité et la sécurité du poste.
Le bon arbitrage dépend rarement du prix seul : il croise l’usage réel de l’atelier, la nature des pièces et le niveau d’exigence attendu. Cet article compare les gammes semi-professionnelles et industrielles, détaille les critères techniques vérifiables, propose une grille de décision selon le budget, puis fait le tour des équipements et précautions à prévoir autour du poste.
Réponse directe : Une table semi-professionnelle convient à un volume modéré avec des pièces légères à moyennes, tandis qu’une table industrielle s’impose dès que la cadence, le poids des pièces ou la précision géométrique deviennent critiques. Les trois critères déterminants restent le matériau du plateau, le système de bridage et les dimensions utiles.
Table de soudure ou table de soudage : quelles différences entre modèles d’atelier et tables industrielles ?
Une table de soudure est le plan de travail dédié à l’assemblage par soudage. Elle sert à positionner, maintenir et aligner les pièces avant et pendant l’opération, tout en absorbant les contraintes thermiques et mécaniques. Dans un poste de soudage structuré, elle fait l’interface entre l’opérateur, la machine (MIG, MAG, TIG, MMA) et les accessoires de bridage.
Le marché distingue schématiquement deux familles. Les tables d’atelier semi-professionnelles visent les artisans, les métalliers et les ateliers à volume modéré. Les tables industrielles, souvent appelées tables modulaires ou tables 3D, s’adressent aux unités de mécano-soudure, aux chaudronniers et aux fabricants d’ensembles soudés en série. Pour comparer les configurations disponibles, un catalogue spécialisé de table de soudure permet d’identifier rapidement les gammes correspondant à chaque usage.
Qu’est-ce qui distingue techniquement les deux gammes ?
Les écarts portent sur trois dimensions principales : la robustesse du plateau, la capacité de charge admissible et la modularité du système de bridage. Une table semi-pro propose généralement un plateau en acier d’épaisseur modérée, un maillage de perçages standard et des accessoires compatibles entre eux. Une table industrielle intègre un plateau épais, souvent nitruré, avec des tolérances de planéité serrées et un système de perçages calibrés acceptant un large écosystème d’équerres, butées et serrages rapides.
Quels usages typiques pour chaque gamme ?
Un artisan métallier qui fabrique des garde-corps, portails ou structures légères trouvera dans une table semi-professionnelle un équipement cohérent avec ses volumes. À l’inverse, un atelier de mécano-soudure assemblant des châssis répétitifs ou des pièces de forte section tirera un vrai bénéfice d’une table industrielle : gain de temps au bridage, répétabilité géométrique et longévité sous forte cadence.
Ce qui sépare réellement une table d’atelier d’une table industrielle
- Épaisseur et traitement du plateau, qui conditionnent la planéité dans la durée.
- Précision et calibrage des perçages, déterminants pour la modularité du bridage.
- Capacité de charge admissible et stabilité du piètement.
- Écosystème d’accessoires compatibles (équerres, butées, serrages).
Les critères techniques qui déterminent la précision et la stabilité
Un critère technique n’a d’intérêt que s’il peut se vérifier sur la fiche constructeur. Quatre familles de données méritent une attention systématique avant tout achat : matériau et traitement du plateau, système de bridage, dimensions utiles et précision d’usinage.
Quel matériau de plateau choisir pour un travail précis ?
Le plateau se présente le plus souvent en acier au carbone, parfois traité (nitruré, phosphaté) pour limiter l’adhérence des projections et prolonger la planéité. L’épaisseur conditionne la résistance aux déformations thermiques et à la charge. Une table destinée à des pièces lourdes ou à de la soudure intensive gagne à disposer d’un plateau épais, posé sur une structure capable d’absorber les efforts sans flexion. La tolérance de planéité annoncée reste le meilleur indicateur comparatif : elle doit figurer dans la fiche technique.
Quelle différence entre bridage et simple fixation ?
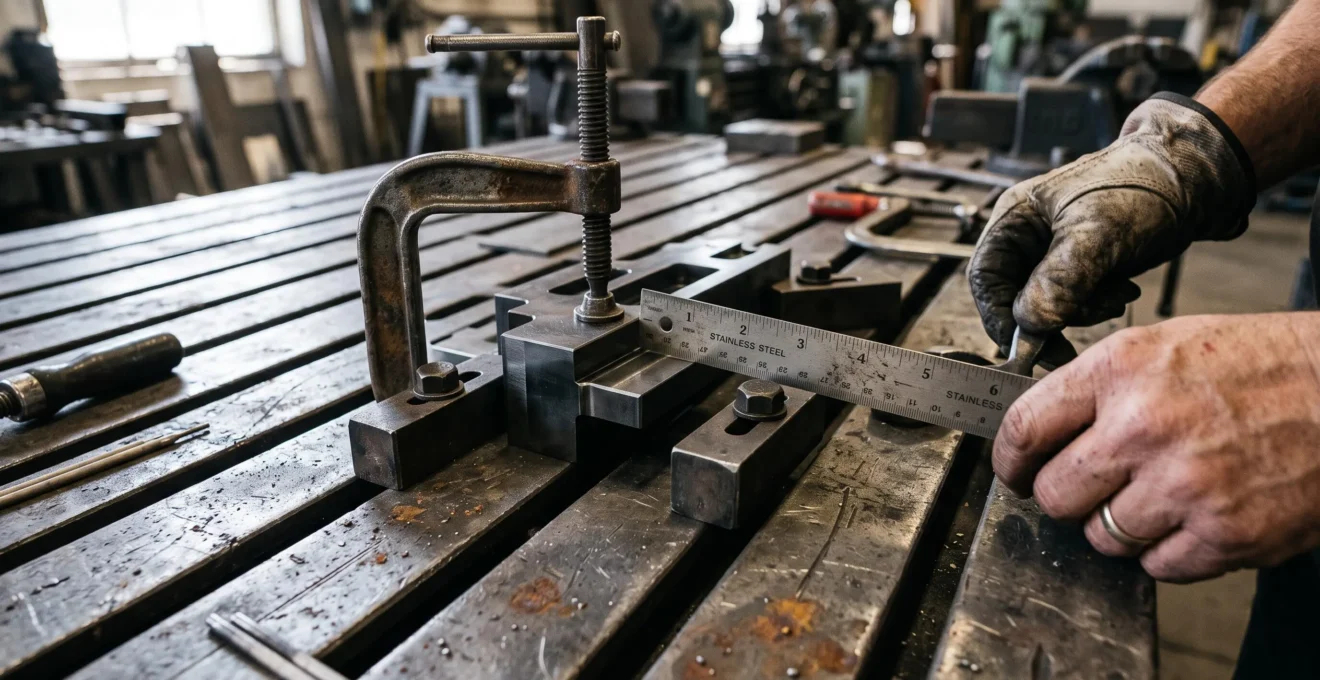
Une simple fixation maintient une pièce en place, un système de bridage la positionne avec précision et la verrouille contre des références géométriques. Les tables modulaires reposent sur un maillage de trous calibrés (typiquement 16 mm ou 28 mm selon les gammes) qui accepte équerres de butée, serrages excentriques, boulons et goupilles. Ce principe permet de recréer rapidement un gabarit, de reproduire une série et de garantir l’équerrage entre pièces, là où un simple serre-joint laisse une marge d’erreur sensible.
Quelles dimensions utiles retenir ?
Les dimensions utiles doivent correspondre à la taille maximale des pièces assemblées, en gardant une marge pour positionner les butées de référence autour. Une table trop juste contraint à travailler en porte-à-faux, ce qui dégrade la stabilité et la sécurité. Une table surdimensionnée mobilise de l’espace au sol sans réel bénéfice si les pièces restent petites. La modularité (plateaux assemblables, hauteur réglable, piètement sur roulettes freinées) peut compenser une surface limitée pour les ateliers polyvalents.
Pourquoi la précision d’usinage des trous et rainures compte-t-elle ?
Un maillage de perçages précis garantit que chaque accessoire se positionne au même endroit, série après série. C’est cette répétabilité qui transforme la table en véritable gabarit de production. Les tolérances d’écartement et de perpendicularité, lorsqu’elles sont annoncées par le constructeur, constituent la donnée la plus parlante pour comparer deux modèles. En leur absence, la robustesse perçue d’un plateau ne garantit rien quant à la précision géométrique obtenue.
Comparer deux tables sur un même critère : à prix proche, un plateau de 15 mm avec perçages calibrés et tolérance de planéité annoncée produira des assemblages plus réguliers qu’un plateau de 20 mm sans spécification géométrique. L’épaisseur seule n’est jamais un gage de précision.
Comment choisir une table de soudure adaptée à vos usages et à votre budget ?
Le bon arbitrage se fait rarement sur le prix facial. Il croise trois paramètres : la nature des ouvrages, le volume d’activité et le niveau d’exigence géométrique. Une table surdimensionnée pèse sur la trésorerie sans apporter de gain mesurable ; une table sous-dimensionnée coûte en temps perdu, en retouches et en qualité d’assemblage.
Quels besoins par application ?
En chaudronnerie, les pièces volumineuses et parfois cintrées exigent une surface généreuse, une capacité de charge élevée et des accessoires de calage adaptés aux formes non planes. En métallerie du bâtiment, la polyvalence prime : la table doit accueillir aussi bien des profilés longs que des platines ou de petits sous-ensembles. En mécano-soudure de précision, la répétabilité devient centrale : perçages calibrés, équerres de référence et bridages rapides deviennent décisifs pour tenir les tolérances d’ensemble.
Comment relier volume d’activité et gamme d’équipement ?
- Activité ponctuelle, pièces légères, budget contraint :Une table d’atelier semi-professionnelle, avec plateau acier et perçages standard, couvre les besoins sans surinvestir.
- Activité régulière, pièces moyennes, exigence de qualité :Une table semi-pro renforcée ou une table industrielle d’entrée de gamme, avec plateau plus épais et accessoires modulaires, offre un meilleur compromis durabilité/précision.
- Activité intensive, pièces lourdes ou séries répétitives :Une table industrielle modulaire, plateau nitruré et large écosystème d’accessoires, se justifie par le gain de productivité et la constance géométrique.
- Mécano-soudure de précision ou assemblage à tolérances serrées :Une table industrielle avec tolérances de planéité et de perçage spécifiées est indispensable pour tenir les cotes finales.
Comment éviter de surpayer des fonctionnalités inutiles ?
Le réflexe utile consiste à lister les cinq ou six pièces les plus représentatives de l’activité, puis à vérifier que chaque fonctionnalité envisagée sert réellement à au moins l’une d’entre elles. Un plateau 3D très complet, un maillage dense ou une capacité de charge élevée n’apportent de valeur que si les ouvrages l’exigent. À l’inverse, économiser sur la précision de perçage ou sur la planéité du plateau se paie à chaque assemblage.
Avantages et limites des deux grandes approches
- Investissement maîtrisé, cohérent avec un volume modéré.
- Encombrement et poids compatibles avec un petit atelier.
- Prise en main immédiate pour la métallerie courante.
- Entretien simple sur un plateau acier standard.
- Capacité de charge et planéité limitées pour des pièces lourdes.
- Écosystème d’accessoires parfois restreint.
- Répétabilité moindre sur les séries à tolérances serrées.
- Usure plus rapide sous forte cadence.
| Critère | Table semi-professionnelle | Table industrielle modulaire |
|---|---|---|
| Usage cible | Métallerie, petits sous-ensembles | Mécano-soudure, chaudronnerie, séries |
| Plateau | Acier standard, épaisseur modérée | Acier épais, souvent traité (nitruré) |
| Bridage | Perçages standard, accessoires de base | Perçages calibrés, large gamme d’accessoires |
| Capacité de charge | Modérée | Élevée |
| Répétabilité géométrique | Correcte pour l’usage courant | Élevée, adaptée aux tolérances serrées |
| Logique budgétaire | Investissement d’entrée | Investissement structurant à long terme |
Équiper le poste de travail : matériel complémentaire et précautions de sécurité
Une table performante ne produit son plein effet qu’intégrée à un poste complet. L’équipement périphérique conditionne la fluidité des opérations et, surtout, la sécurité de l’opérateur. Le sujet est d’autant plus important que les activités de métallerie et de travail des métaux concentrent un nombre significatif d’accidents du travail, notamment liés aux manutentions manuelles et aux outils à main, comme le rappellent les chiffres clés INRS métallerie.
Quels accessoires prévoir autour de la table ?
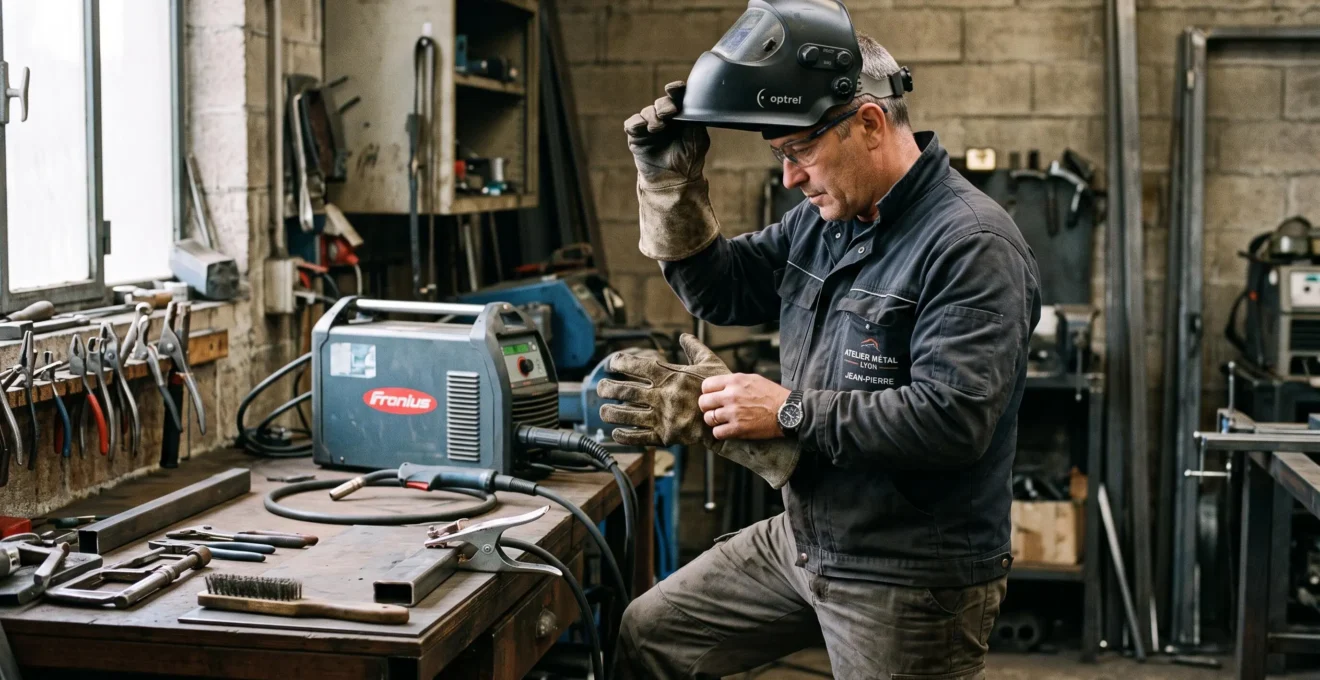
Un poste cohérent associe à la table un établi complémentaire pour la préparation des pièces, des supports réglables pour les éléments longs, un jeu d’équerres de référence, des serre-joints et pinces de bridage adaptés, un support de torche et un bac à chutes. L’aération du local, la captation des fumées à la source et un éclairage suffisant complètent l’ensemble. Pour cadrer le choix du générateur, un repère utile consiste à consulter un guide dédié pour bien choisir son poste à souder.
Comment garantir la stabilité des pièces avant soudage ?
La règle de base reste simple : aucune pièce ne doit pouvoir bouger pendant l’opération. Cela implique un bridage sur au moins deux points de référence, une mise à plat vérifiée avant d’amorcer l’arc, et un contrôle visuel de l’écartement et du jeu. Les pièces lourdes ou encombrantes doivent être manipulées avec les équipements adaptés. L’INRS préconise notamment la mécanisation de la manutention des pièces et l’utilisation de potences et de vireurs pour réduire les risques, comme le rappellent ses recommandations officielles sécurité soudage.
Quels risques principaux surveiller au poste ?
Risques à ne pas sous-estimer au poste de soudage : chute de pièce mal bridée, brûlures par projections, basculement d’une table surchargée ou déséquilibrée, et exposition aux fumées. Un plateau non fixé au sol, un piètement sur sol irrégulier ou une pièce en porte-à-faux augmentent sensiblement le risque d’accident. Les équipements de protection individuelle (gants, casque, vêtements adaptés) et la mise à la terre correcte du poste restent indispensables.
Au-delà des équipements, l’organisation du poste joue un rôle direct : zones de circulation dégagées, outils rangés à portée, pièces entrantes et sortantes séparées, extincteur accessible et absence de matières inflammables à proximité immédiate. Pour approfondir les exigences applicables, les guides techniques Cetim mécano-soudage apportent un cadre utile sur la conception et la fabrication des ensembles soudés.
Questions fréquentes sur les tables de soudure
Quelques points reviennent régulièrement avant la décision d’achat, notamment sur les limites d’utilisation, l’entretien et la compatibilité des accessoires entre gammes.
Quelle taille et quel poids de pièce une table peut-elle accueillir ?
La capacité admissible figure sur la fiche technique du constructeur : elle croise la charge maximale et la répartition sur le plateau. Une pièce centrée sollicite moins la structure qu’une pièce en porte-à-faux. En pratique, mieux vaut conserver une marge de 20 à 30 % par rapport à la pièce la plus lourde manipulée, et vérifier que le piètement est conçu pour cette charge.
Comment entretenir une table de soudure pour préserver sa planéité ?
Un nettoyage régulier des projections (brosse métallique, grattoir non agressif) évite l’accumulation qui finit par fausser les appuis. Les plateaux traités supportent mieux les projections, mais aucun plateau n’apprécie les chocs. Un contrôle périodique de la planéité avec une règle droite ou un comparateur permet de détecter précocement une déformation locale.
Les accessoires de bridage sont-ils compatibles entre gammes ?
Pas systématiquement. La compatibilité dépend du diamètre et de l’écartement des perçages, qui varient selon les constructeurs. Un accessoire conçu pour un maillage 16 mm ne s’adaptera pas à un plateau 28 mm. Avant d’investir dans des équerres ou serrages supplémentaires, il est prudent de vérifier la standardisation du système de la table existante.
Une table semi-professionnelle suffit-elle pour un usage intensif ?
Pour une activité intensive avec des pièces lourdes ou des séries répétitives à tolérances serrées, les limites apparaissent rapidement : déformation progressive du plateau, usure des perçages, bridage moins précis. Une table industrielle, même d’entrée de gamme, offre généralement un meilleur coût global sur la durée dans ce type d’usage.
Au moment de passer à l’achat, le réflexe utile reste de confronter chaque fonctionnalité envisagée à un ouvrage réel de l’atelier. Pour comparer concrètement les modèles disponibles, les configurations et les accessoires compatibles, le plus efficace est de consulter le catalogue et de recouper les fiches techniques avec la grille de décision présentée plus haut.
Le choix d’une table de soudure n’est jamais un acte isolé : il engage la précision des assemblages, la productivité du poste et la sécurité de l’opérateur sur plusieurs années. En partant de l’usage réel plutôt que du prix d’appel, en vérifiant les critères techniques annoncés par le constructeur et en intégrant la table dans un poste cohérent, l’investissement se justifie durablement, sans surpayer les fonctionnalités dont l’atelier n’a pas l’usage.