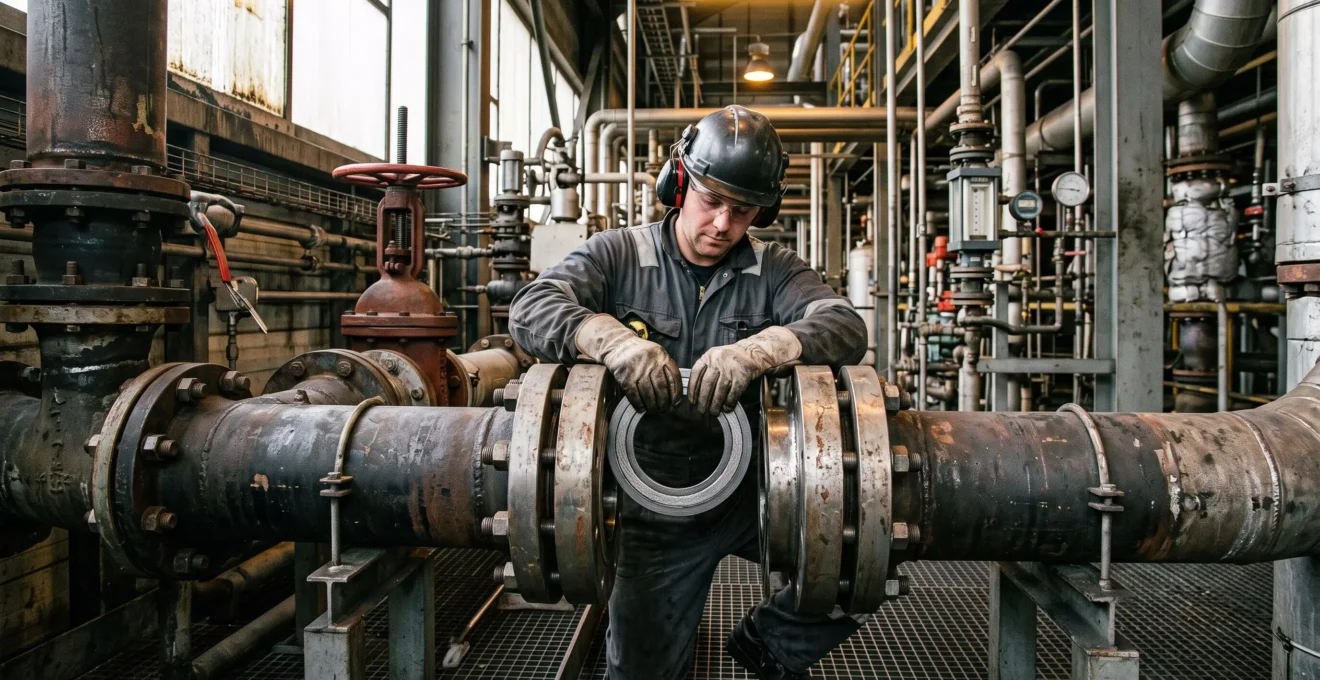
Spécifier un joint pour une ligne vapeur haute pression ou un réacteur pétrochimique n’est pas une opération standard : chaque erreur de sélection peut se traduire par une fuite, un arrêt non planifié ou un incident de sécurité. La difficulté tient rarement au catalogue, mais à la qualité des données de service utilisées en amont. Un joint fiable en conditions sévères se choisit à partir des conditions réelles de service — fluide, température, pression, cycles — et des référentiels normatifs applicables à votre installation. Les sections qui suivent présentent une démarche structurée pour arbitrer entre familles de joints, vérifier la conformité et sécuriser le serrage de votre assemblage boulonné.
Réponse directe : Un joint industriel adapté aux températures et pressions extrêmes se choisit à partir des conditions réelles de service (fluide, température, pression, cycles), d’une famille de joint cohérente avec ces paramètres (spiralé, graphite comprimé, semi-métallique) et d’une vérification normative (ASME, CODAP, RCC-M selon l’installation). Le serrage boulonné doit être calculé, puis contrôlé lors de la mise en œuvre.
Les points clés pour sécuriser votre sélection
- Partir des conditions réelles de service, jamais des conditions nominales de l’équipement.
- Choisir la famille de joint selon le couple température/pression et le fluide véhiculé.
- Confronter la sélection aux référentiels applicables (ASME, CODAP, RCC-M).
- Calculer le couple de serrage et contrôler l’état des portées de siège avant montage.
- Faire appel à un spécialiste dès que les données de service sont incomplètes ou que des défaillances se répètent.
Comment température et pression déterminent-elles le choix d’un joint ?
La température et la pression ne sont pas de simples paramètres de dimensionnement : elles conditionnent le comportement physico-chimique du matériau d’étanchéité tout au long de la vie de l’assemblage. Un matériau performant à 200 °C peut perdre une part significative de sa tenue à 400 °C, et un joint parfaitement étanche à pression stable peut relâcher sous cyclage thermique. Comprendre ces mécanismes évite les choix fondés uniquement sur la fiche produit.
Trois familles d’effets méritent une attention particulière lorsque l’on spécifie des joints industriels pour des conditions sévères :
- Effets thermiques : dilatation différentielle entre bride, boulonnerie et joint, vieillissement du matériau, dépassement des plages d’emploi.
- Effets mécaniques de la pression : contrainte de surface requise pour maintenir l’étanchéité, fluage du matériau, relaxation progressive du serrage.
- Effets dynamiques : cycles thermiques, variations de pression, vibrations qui dégradent la contrainte résiduelle sur le joint.
La différence entre conditions nominales et conditions réelles de service est souvent sous-estimée. Une ligne dimensionnée pour 40 bar peut connaître des pointes transitoires, et un équipement spécifié à 300 °C peut subir des cycles de démarrage à des gradients bien supérieurs. Une ressource du Ministère de l’Éducation nationale rappelle qu’un joint doit être choisi en tenant compte de l’assemblage prévu et des critères de choix d’un joint de bride, en particulier le fluide et sa température.
Cas pratique
Scénario hypothétique : une bride de ligne vapeur subit chaque semaine un arrêt-démarrage avec un gradient thermique de plusieurs centaines de degrés. Le joint, initialement serré correctement, voit sa contrainte résiduelle diminuer à chaque cycle sous l’effet combiné de la relaxation du matériau et de la dilatation différentielle de la boulonnerie. Au bout de quelques mois, la contrainte résiduelle devient insuffisante pour garantir l’étanchéité à la pression de service, provoquant une fuite progressive. Ce type de situation illustre pourquoi les cycles doivent être intégrés dès la sélection, et pas uniquement la condition stabilisée.
Quels types de joints industriels pour les environnements sévères ?
Les familles de joints se distinguent par leur architecture, leurs matériaux de remplissage et leurs domaines d’emploi. Aucune famille ne couvre à elle seule l’ensemble des conditions sévères : l’arbitrage se fait en croisant fluide, couple température/pression et état des portées de siège.
Joints spiralés, plats et semi-métalliques : quelles différences d’usage ?
Les joints spiralés associent un ruban métallique enroulé en spirale avec un matériau de remplissage (graphite, PTFE). Ils sont fréquemment retenus pour des services haute température et haute pression, avec une bonne tolérance aux cycles thermiques. Les joints plats, en élastomère ou matériau fibré, couvrent des domaines de pression et température plus limités mais restent économiques pour des services standards. Le graphite comprimé renforcé offre une bonne tenue thermique, utile sur certaines lignes vapeur. Les joints semi-métalliques et produits spéciaux (joints annulaires métalliques, revêtus) répondent aux cas extrêmes ou aux fluides très agressifs.
Pour orienter le premier arbitrage, le tableau comparatif ci-dessous récapitule les logiques d’emploi usuelles. Les plages précises doivent toujours être vérifiées dans la documentation technique du fabricant retenu et confrontées aux conditions réelles de service.
| Famille | Positionnement typique | Points de vigilance |
|---|---|---|
| Joint plat fibré | Services standards, pression et température modérées | Fluage, limites d’emploi à vérifier au cas par cas |
| Graphite comprimé renforcé | Lignes vapeur, bonne tenue thermique | Fragilité mécanique, protection anti-oxydation à prévoir |
| Joint spiralé | Haute température et haute pression, cycles thermiques | Compatibilité du remplissage avec le fluide |
| Semi-métallique / annulaire métallique | Conditions extrêmes, fluides très agressifs | Portées de siège exigeantes, mise en œuvre spécifique |
Comment arbitrer entre matériaux pour un fluide agressif ?
Un fluide corrosif ou chargé impose souvent un choix de matériau de remplissage ou de revêtement spécifique : PTFE pour certains acides, graphite pour la vapeur, enveloppes métalliques pour les services très sévères. Deux joints de familles différentes peuvent apparaître compatibles sur le papier, mais présenter des comportements très distincts face à un même fluide haute température. L’arbitrage doit intégrer la compatibilité chimique, la tenue mécanique sous cycles et la facilité de mise en œuvre sur la bride existante.
Normes et conformité : ASME, CODAP, RCC-M et référentiels applicables
Les référentiels normatifs orientent la conception, la fabrication et la vérification des assemblages boulonnés sous pression. Trois corpus reviennent fréquemment en France : l’ASME (origine nord-américaine, largement utilisé en pétrochimie internationale), le CODAP (code français de construction des appareils à pression non soumis à l’action de la flamme) et le RCC-M (règles de conception et construction des matériels mécaniques des îlots nucléaires). Le référentiel applicable dépend de la nature de l’installation, de sa réglementation et des exigences contractuelles.
Quelles exigences normatives pour les émissions fugitives ?
Les exigences d’émissions fugitives et de classes d’étanchéité se sont renforcées sur les dernières décennies. Le CETIM rappelle que la caractérisation des joints plats pour assemblages à brides relève de la normalisation EN 13555 des joints plats, distincte des normes de qualification des robinets. Côté réglementaire, le ministère de l’Écologie diffuse via l’INERIS une méthode officielle d’estimation des émissions fugitives de COV aux équipements et canalisations, dont les brides.
Comment vérifier la conformité d’un joint spécifié ?
La démarche de vérification repose sur plusieurs éléments : certificats matière du joint, qualification éventuelle selon les classes d’étanchéité attendues, cohérence avec le code de construction retenu pour l’équipement. Pour un équipement sous pression réglementé en France, la conformité relève d’un cadre réglementaire précis qui peut imposer des documents justificatifs supplémentaires. Une installation nucléaire s’inscrira typiquement dans le RCC-M, là où une unité pétrochimique pourra relever de l’ASME ou du CODAP selon les choix de l’exploitant.
À retenir : l’identification du référentiel applicable doit être réalisée en amont de la sélection du joint, car elle conditionne les exigences de qualification, de documentation et de traçabilité.
Méthode de sélection pas à pas pour un assemblage boulonné fiable
Une démarche structurée réduit significativement le risque d’erreur de spécification. Elle ne remplace pas une expertise lorsqu’elle est nécessaire, mais elle permet de produire un dossier de sélection cohérent et traçable, exploitable lors d’un arrêt technique.
- Recueillir les conditions réelles de serviceFluide (nature, concentration, phases), températures (nominale, maximale, gradients), pressions (nominale, pointes, cycles), fréquence des arrêts-démarrages. Documenter l’écart éventuel avec les conditions nominales d’origine.
- Présélectionner famille et matériauCroiser les données collectées avec les domaines d’emploi des familles de joints et la compatibilité chimique des matériaux de remplissage.
- Calculer le couple de serrageDéterminer la contrainte de surface requise selon le joint retenu, puis le couple de serrage de la boulonnerie compatible avec la bride et la classe de résistance des éléments filetés.
- Contrôler la mise en œuvreVérifier l’état des faces de bride, appliquer un serrage contrôlé (séquence, couple, éventuellement en plusieurs passes) et prévoir un réserage si le matériau ou le service le justifient.
Chacune de ces étapes doit être tracée. Un joint sélectionné sans justification écrite des conditions de service reste exposé à un désaccord d’interprétation lors de l’intervention, voire à un rejet documentaire si l’installation est auditée.
Précaution de serrage : un couple de serrage calculé reste théorique tant que les conditions de mise en œuvre (lubrification des filets, état des portées, outillage étalonné) ne sont pas maîtrisées. Un défaut sur l’un de ces points peut invalider le calcul.
Quand faire appel à une expertise d’étanchéité ?
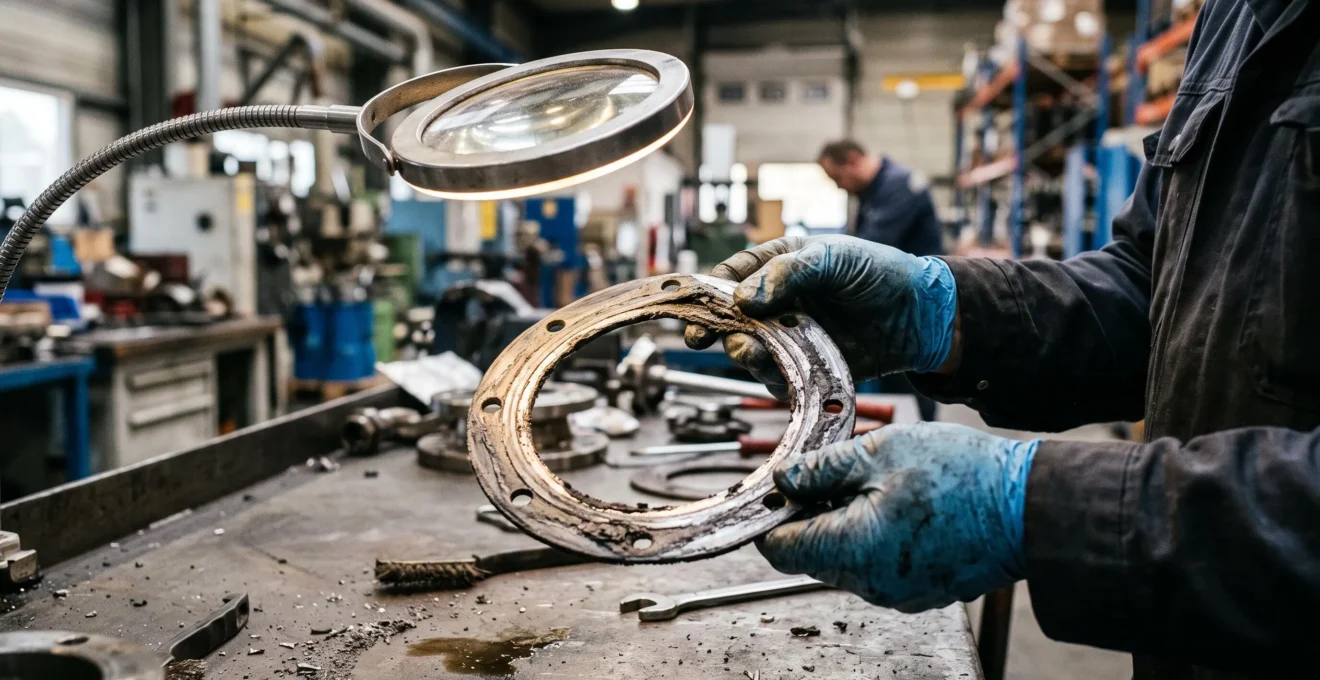
La sélection d’un joint reste à la portée d’un bureau d’études ou d’un service maintenance expérimenté dans de nombreux cas standards. Certaines situations justifient toutefois de solliciter un spécialiste de l’étanchéité, soit pour sécuriser la décision, soit pour qualifier une solution dans un cadre réglementaire.
Les situations typiques qui appellent une expertise externe
- Conditions de service bien documentées et stables.
- Famille de joint déjà qualifiée sur un service équivalent.
- Référentiel normatif identifié et appliqué de façon récurrente.
- Compétences internes sur le calcul et le contrôle du serrage.
- Données de service incomplètes ou conditions hors plage standard.
- Défaillances répétées ou émissions fugitives constatées.
- Application réglementée nécessitant une qualification spécifique.
- Absence d’expertise interne sur le calcul de serrage et la mise en œuvre.
Un joint en échec récurrent sur une ligne vapeur, par exemple, mérite rarement un simple changement de référence. L’analyse par un spécialiste de l’étanchéité permet souvent de remonter à des conditions de service sous-estimées, à un défaut de serrage ou à une incompatibilité matériau non détectée. Dans ce type de contexte, une démarche structurée de sélection des joints pour l’hydraulique professionnelle peut également offrir des repères complémentaires sur la logique de qualification.
Quel joint spiralé choisir pour haute température et haute pression en pétrochimie ?
Le choix d’un joint spiralé pour un service haute température et haute pression dépend du fluide véhiculé, des cycles thermiques et de la géométrie de bride. Le matériau de remplissage (graphite, PTFE) et la présence éventuelle d’une bague de centrage ou de compression doivent être cohérents avec le code de construction retenu et la classe de pression de l’équipement. Une validation auprès du fabricant et, si possible, d’un spécialiste de l’étanchéité est recommandée.
Comment calculer le couple de serrage d’un assemblage boulonné en conditions sévères ?
Le couple de serrage se détermine à partir de la contrainte de surface requise par le joint, du nombre et de la classe de boulons, et des caractéristiques de la bride. Des référentiels techniques et normatifs encadrent ces calculs. En pratique, les conditions de mise en œuvre (lubrification, séquence de serrage, outillage étalonné) sont déterminantes pour obtenir la contrainte résiduelle réellement visée.
Quelles normes vérifier avant de valider un joint ?
Les référentiels à vérifier dépendent de la nature de l’installation : ASME, CODAP ou RCC-M pour la construction de l’équipement, normes de caractérisation des joints (telles que l’EN 13555) pour la qualification du matériau, et exigences d’émissions fugitives applicables au site. Les équipements sous pression réglementés en France font en outre l’objet d’un cadre réglementaire spécifique qu’il convient de documenter.
Un joint standard peut-il convenir en haute température ?
Un joint standard peut convenir si et seulement si les conditions réelles de service (température, pression, fluide, cycles) restent dans sa plage d’emploi documentée par le fabricant. Dès que l’une des conditions sort de cette plage, ou si les cycles thermiques sont importants, une famille de joint adaptée aux conditions sévères doit être envisagée.
Sécuriser la sélection d’un joint pour des conditions extrêmes revient finalement à transformer des conditions de service en critères techniques, puis à confronter ces critères aux référentiels applicables à votre installation. La différence entre un assemblage fiable sur plusieurs campagnes et une défaillance précoce se joue souvent dès la collecte des données, bien avant le choix du produit. Pour les sélections les plus sensibles, s’appuyer sur une expertise spécialisée reste la façon la plus sûre d’aborder le prochain arrêt technique avec confiance.